溶接ビードの外観検査は目視だけで大丈夫?
欠陥の種類や判定基準、自動化の進め方をわかりやすく解説
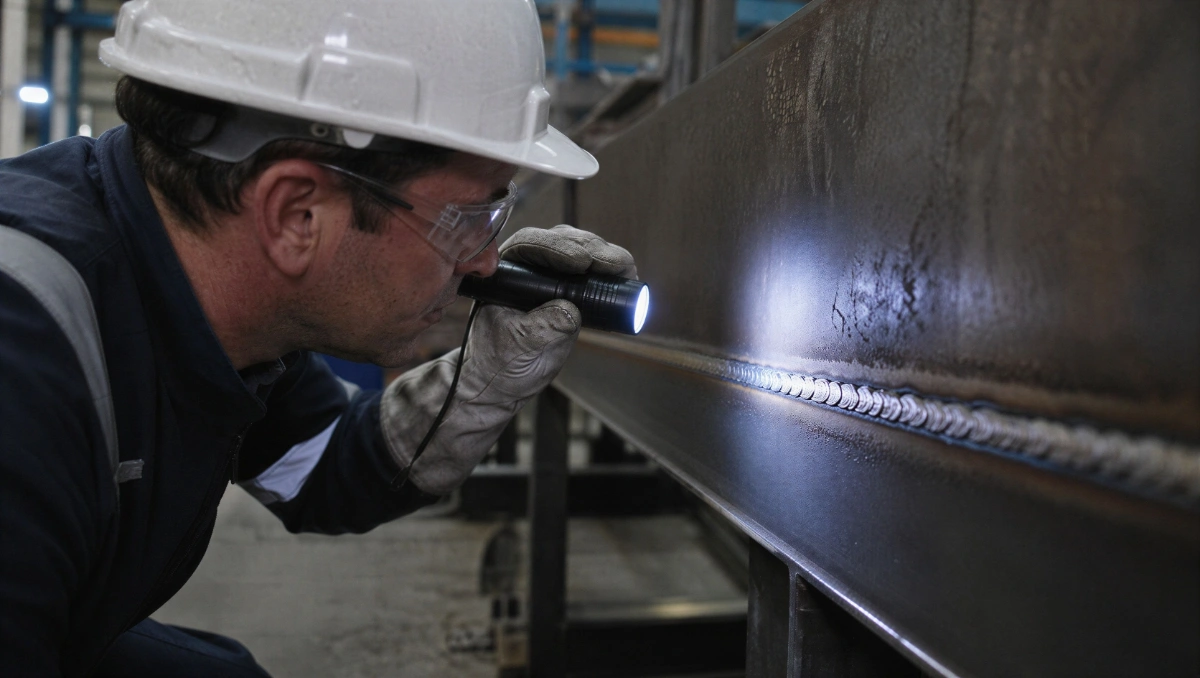
溶接の外観検査は、溶接ビードの形状や寸法、表面に現れる欠陥などを確認し、溶接部の品質を判断するための重要な工程です。溶接ビードに発生しやすいアンダーカットやオーバーラップ、表面割れなどの欠陥を見逃さないためには、検査項目や判定基準を明確にし、適切な方法で検査する必要があります。
本記事では、溶接ビードの外観検査で確認する欠陥の種類や寸法項目、主な溶接検査の方法のほか、画像処理やAIを用いて外観検査を自動化する方法などについて解説します。
目次
溶接ビードの外観検査とは
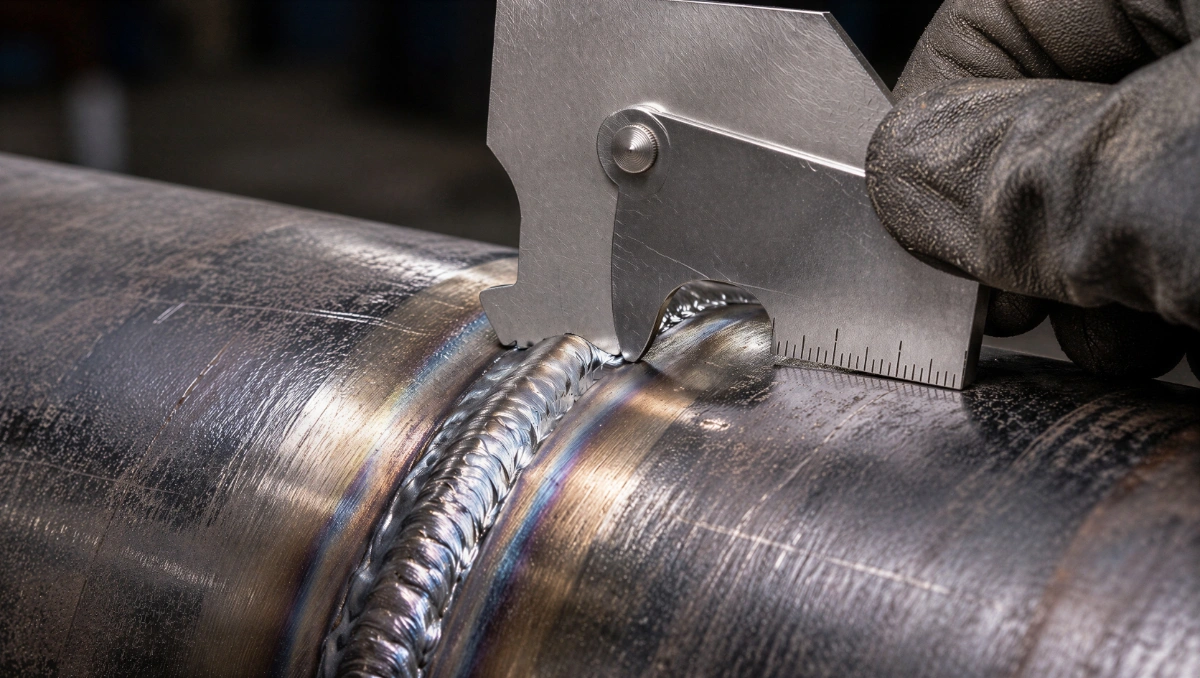
溶接ビードとは、溶接によって母材を接合した際に形成される、帯状の溶接金属部分のことです。
溶接部の品質を確保するためには、溶接後にビードの状態を外観検査などで確認し、要求される品質を満たしているかを検査する必要があります。外観検査は溶接後の比較的早い段階で実施できるため、明らかな異常を発見し、その後の工程へ不良品が流出するのを防ぐうえで重要な役割を担います。
なお、外観検査は特別な検査設備を使用せずに実施できる場合がある一方、検査員の経験や技能によって判定にばらつきが生じる恐れがあります。そのため、安定した品質管理を行うには、検査項目や合否判定の基準を明確にしておくことが重要です。
外観検査と非破壊検査の違い
外観検査と似た概念に非破壊検査があります。いずれも溶接部の品質を確認するために用いられますが、主な検査対象や確認できる範囲が異なります。
| 項目 | 外観検査 | 非破壊検査 |
|---|---|---|
| 目的 | 溶接部の外観や形状を確認する基本的な検査 | 製品を破壊せず、キズや内部状態などを確認する検査。必要に応じて外観検査を補完する位置づけ |
| 検査対象 | 溶接部の表面 | 表面・表面近傍、内部など |
| 特徴 | 比較的簡便に実施でき、溶接後の状態を確認しやすい | 外観だけでは確認しにくいキズの検出にも用いられる |
外観検査だけですべての溶接欠陥を発見できるわけではありません。表面から確認できないキズや内部の状態を調べる必要がある場合には、非破壊検査を組み合わせます。
そのため、製品に求められる品質や安全性、適用される規格などに応じて、外観検査に加えて適切な非破壊検査を実施しましょう。具体的な検査方法については、後述の「溶接ビードの検査方法」で解説します。
溶接ビードに現れる欠陥の種類
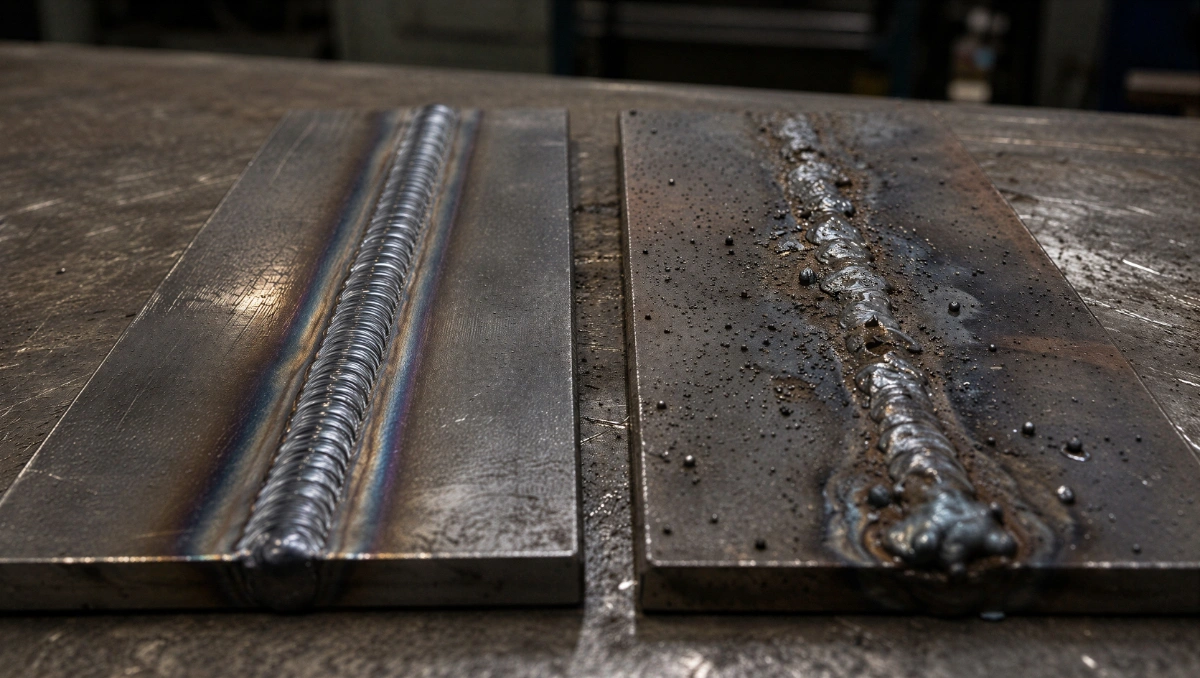
溶接ビードには、溶接条件や母材の状態、作業方法などによってさまざまな欠陥が発生します。
溶接ビードに現れる代表的な欠陥の種類は以下の通りです。
| 溶接ビードの欠陥の種類 |
|---|
|
アンダーカット
アンダーカットとは、溶接ビードと母材の境界となる止端部が、溝状にえぐれた状態です。溶接電流や溶接速度が過剰に高く、アークによって溶けた部分を溶融金属が十分に埋められない場合などに発生します。
アンダーカットが生じると溝部分に応力が集中しやすくなり、溶接部の疲労強度などに影響する恐れがあります。
オーバーラップ
オーバーラップとは、溶接金属が母材と十分に融合しないまま、ビード止端部から母材表面へ重なった状態です。溶接速度が遅い場合や溶接金属量が過剰な場合などに発生しやすくなります。
見た目にはビード幅が広がっているように見える場合がありますが、重なった部分は母材と十分に融合していません。
ピット・ブローホール
ピットとブローホールは、溶接金属が凝固する際にガスが抜けきらず、気孔として残ることで発生する欠陥です。一般的に、ビード表面に開口しているものを「ピット」、溶接金属内部に残っているものを「ブローホール」と呼びます。
主な原因には、シールド不良や母材表面のさび・油分、溶接材料に含まれる水分などがあります。ピットは表面に現れるため外観から確認できますが、内部に存在するブローホールは外観検査だけでは確認できない場合があります。
溶接割れ(表面)
溶接割れは、溶接金属や熱影響部などに亀裂が生じる欠陥です。発生する温度やタイミングなどによって高温割れや低温割れなどに分類され、材料の性質や溶接条件、拘束、水素など複数の要因が関係します。
割れは破壊の起点となる可能性があるため、溶接品質を管理するうえで特に注意が必要です。表面まで達している割れは外観検査の対象となりますが、微細な割れなどは目視だけでは確認が難しい場合もあります。
余盛り不足・過大
余盛りとは、開先溶接などで母材表面より盛り上がった溶接金属の部分です。溶接条件が適切でない場合には、必要な余盛りを確保できなかったり、反対に過度に高くなったりすることがあります。
余盛りが不足すると必要な溶接断面を確保できない可能性があります。一方、過大な余盛りはビード止端部の形状を急激にし、応力集中につながることがあるため、適切な形状・寸法に仕上げることが求められます。
ビード蛇行
ビード蛇行とは、溶接ビードが本来の溶接線に沿わず、左右に曲がったり位置がずれたりしている状態です。自動溶接時の溶接ワイヤの曲がりや線ぐせの矯正不良、ワイヤ供給速度と溶接電流の設定が適切でない場合などに発生することがあります。
ビードが大きくずれると、本来接合すべき位置に十分な溶接金属が形成されない可能性があります。そのため、ビードそのものの形状だけでなく、溶接線に対する位置も確認する必要があります。
アークストライク
アークストライクとは、本来溶接する箇所以外の母材表面で誤ってアーク(高い熱を帯びた放電現象)を発生させた際に残る痕跡です。溶接棒やワイヤが母材に接触した場合などに発生します。
アークストライクが生じた箇所は局所的な加熱と急冷を受けるため、材質によっては熱影響部が硬化し、微細な割れにつながる場合があります。特に高張力鋼などでは注意が必要であり、溶接部だけでなく、その周辺の母材にアークストライクがないか確認することが重要です。
開先残存(溶け込み不足)
開先残存とは、溶接すべき開先の一部に十分なビードが形成されず、溶接されていない部分が残った状態です。自動溶接では、ロボットの制御不良やアーク、ガス・ワイヤ供給の不安定などによって発生する場合があります。
また、設計上必要な深さまで十分に溶け込んでいない状態は「溶込み不良」と呼ばれます。入熱不足や不適切な開先形状、ワイヤの狙い位置など、さまざまな要因によって発生します。継手強度の低下や亀裂発生の要因となる恐れがあるため注意が必要です。
溶接ビードの外観検査で確認する主な寸法項目
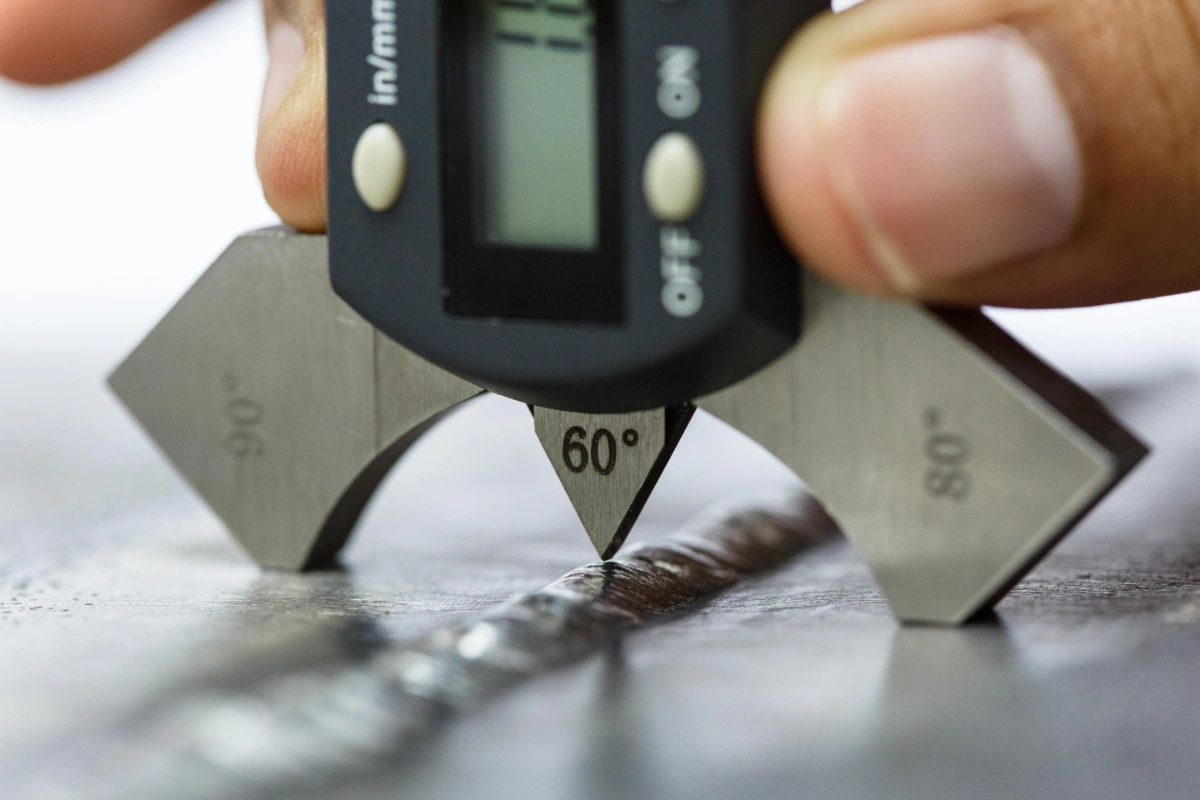
溶接ビードの外観検査では、前述した表面欠陥の有無に加えて、ビードの形状や寸法が設計上の要求を満たしているかを確認します。代表的な確認項目には、ビード幅や余盛り高さ、隅肉溶接における脚長・のど厚などがあります。
溶融溶接継手の外観試験方法については「JIS Z 3090:2022」で規定されており、溶接前・溶接中・溶接後に確認する項目や外観試験の方法などが示されています。
ただし、JIS Z 3090:2022は外観試験の方法を定めた規格であり、あらゆる溶接部に共通する一律の合否基準を示したものではありません。実際の合否判定では、対象となる製品・構造物に適用される規格や設計図面、仕様書、社内基準などを確認し、それぞれの要求事項と照らし合わせるようにしてください。
【参照】日本規格協会「JIS Z 3090:2022 溶融溶接継手の外観試験方法」
ビード幅・余盛り高さの基準
ビード幅と余盛り高さは、溶接ビードの形状を確認する代表的な寸法項目です。ビード幅は溶接によって形成されたビードの幅、余盛り高さは突合せ溶接などで母材表面から盛り上がった溶接金属の高さを指します。
外観検査では、設計や施工上求められるビード幅が確保されているか、溶接線に沿って著しいばらつきがないかを確認します。余盛りについても過大になると止端部の形状によっては応力が集中しやすくなるため注意が必要です。反対に、溶接部が母材表面より低くなるなど、必要な断面を確保できていない状態も確認します。
ビード幅や余盛り高さに求められる寸法は、継手形状や母材の板厚、対象製品などによって異なります。そのため、外観検査では必要に応じて溶接ゲージなどで寸法を測定し、適用される規格や設計図面、仕様書などの要求事項に基づいて合否を判断します。
脚長・のど厚の基準(隅肉溶接)
隅肉溶接とは、重ね継手やT継手など、母材同士がつくる角の部分に溶接金属を盛って接合する方法です。断面が三角形に近い形状になるのが特徴で、製造現場では幅広い構造物や部品の接合に用いられています。
この隅肉溶接の寸法を確認する際に重要となるのが「脚長」と「のど厚」です。脚長は溶接部のルートから止端までの距離を指します。一方、のど厚は溶接部の強度に関係する寸法で、JIS Z 3001-1:2018では、実際ののど厚について、隅肉溶接の場合は断面のルートから表面までの最短距離と定義されています。
必要な脚長やのど厚が確保されていないと、設計上想定された溶接部の強度を満たせない可能性があります。外観検査では、溶接ゲージなどを用いて脚長を測定し、図面や仕様書などで指定された寸法を満たしているか確認します。
なお、必要となる脚長・のど厚は継手形状や設計条件などによって異なります。一律の数値で判断するのではなく、対象となる製品や構造物に適用される規格、設計図面、仕様書などに基づいて合否を判定してください。
溶接ビードの検査方法
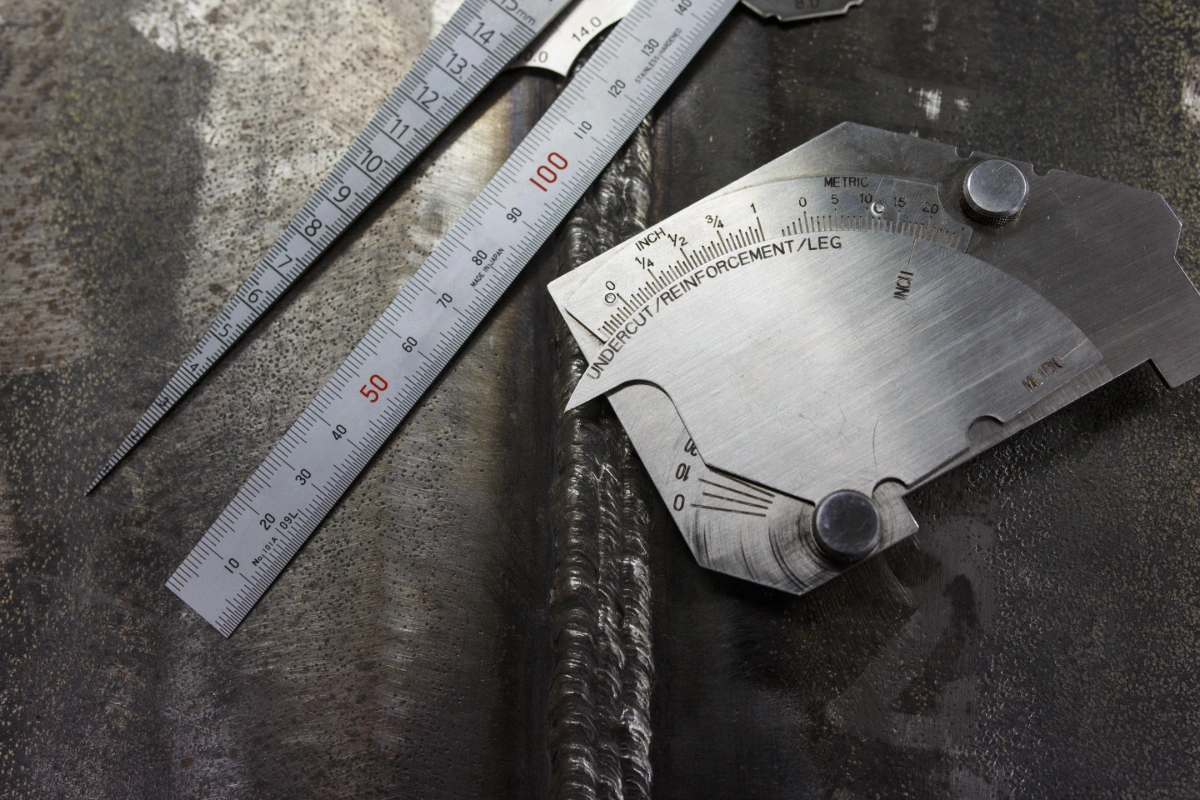
溶接ビードの検査には、目視による外観検査のほか、磁粉探傷試験や浸透探傷試験などの非破壊検査、カメラやセンサーを用いた自動外観検査があります。
それぞれ確認できる欠陥や得意とする検査が異なるため、検査対象や求められる品質、製造工程などに応じて適切な方法を選びましょう。
目視検査
目視検査は、検査員が溶接部を直接観察し、ビードの状態を確認する基本的な外観検査です。必要に応じて溶接ゲージやスケールなどの測定器具を使用し、形状や寸法も確認します。
特別な検査装置を必要としないため、比較的簡単に実施できる点が特徴です。溶接直後の確認にも取り入れやすく、異常を早期に発見できれば後工程への不良品流出を防ぎやすくなるでしょう。
一方、人による目視検査は、検査員の経験や技能、作業環境などによって判定にばらつきが生じやすいリスクも抱えています。特に大量の製品を継続して検査する現場では、検査員の負担や見逃しにも注意が必要です。
磁粉探傷(MT)・浸透探傷(PT)などの補助検査
目視だけでは確認しにくい微細なキズを検出する際は、非破壊検査を組み合わせる方法があります。代表的なものが、磁粉探傷試験(MT:Magnetic Particle Testing)と浸透探傷試験(PT:Penetrant Testing)です。
磁粉探傷試験は、鋼などの強磁性体を磁化し、キズの周辺に生じる漏洩磁束を磁粉によって可視化します。表面や表面近傍にある割れなどの検出に適していますが、適用できるのは強磁性材料に限られます。
一方の浸透探傷試験は、表面に開口したキズへ浸透液を入り込ませ、現像処理によってキズを見つけやすくする方法です。磁粉探傷試験とは異なり、強磁性体以外の金属などにも適用できます。ただし、表面に開口していない内部のキズは検出できません。
画像処理・AIを用いた自動外観検査
溶接ビードの外観検査は、カメラやセンサー、画像処理・AIなどを組み合わせて自動化することも可能です。
例えば、カメラで撮影した溶接部の画像を画像処理によって解析し、あらかじめ設定したルールと照合して異常を検出する方法があります。また、AIを活用した外観検査では、学習データをもとに溶接ビードの特徴を捉え、良品・不良品を判定することも可能です。
さらに、溶接ビードは高さや凹凸といった立体的な形状を持つため、2D画像だけでなく、レーザー変位計や3Dセンサーなどから取得した高さ情報を利用する方法もあります。検査対象や判定したい項目に応じて撮像・計測方法を選定することが重要です。
溶接ビードの外観検査を自動化するメリット
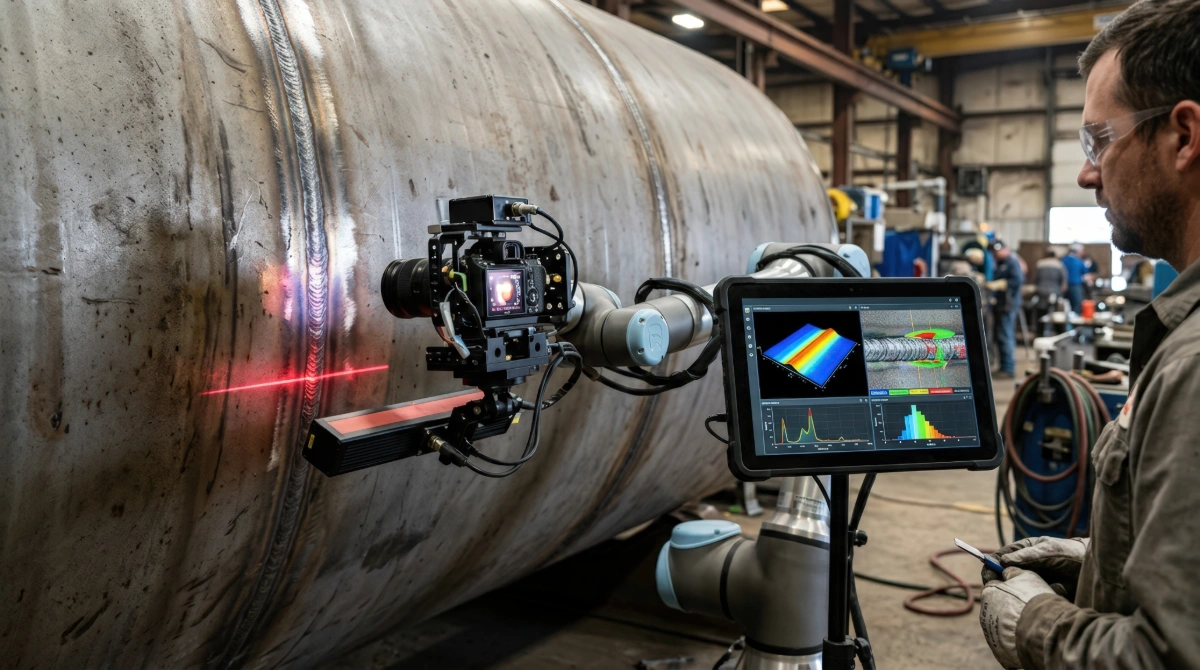
溶接ビードの外観検査は、検査員による目視でも実施できますが、検査数が多い現場では人的負担が大きくなりやすく、判定のばらつきや検査結果の記録・管理などが課題となる場合があります。
画像処理やAIを活用して外観検査を自動化すれば、こうした課題の改善が期待できます。主なメリットは以下の3つです。
- 判定基準を標準化できる
- 全数検査を実現しやすくなる
- デジタルトレーサビリティを高められる
判定基準を標準化できる
人による目視検査では、同じ溶接ビードを確認しても、検査員の経験や技能によって判断が異なる場合があります。また、長時間にわたって多数の製品を検査する現場では、疲労や集中力の低下による見逃しにも注意が必要です。
自動外観検査では、あらかじめ設定した判定ルールやAIモデルなどに基づいて検査を行うため、人による判断のばらつきを抑えやすくなります。熟練検査員が持つ判断基準を整理してシステムへ反映すれば、属人化していた検査ノウハウの標準化にもつなげられるでしょう。
ただし、自動化によって適切な判定基準そのものが自動的に決まるわけではありません。安定した検査を実現するには、良品・不良品の定義や許容範囲をあらかじめ明確にしておくことが重要です。
【関連記事】
外観検査の自動化とは?システム導入のステップとポイントを解説
全数検査を実現しやすくなる
生産量が多い製造ラインでは、すべての溶接部を人の目で確認し続けることが大きな負担となります。検査工程が生産速度に追いつかなければ、全数検査の実施が難しくなるケースも考えられます。
自動外観検査を製造ラインへ組み込み、タクトタイム内で検査できる体制を構築すれば、製造した溶接部を一つずつ連続して検査しやすくなります。抜取検査では捉えられない個々の不良を検出する機会が増えるため、不良品の流出リスク低減にもつながります。
また、検査員が一つひとつ確認する作業を削減できれば、人員を再検査や原因分析、品質改善といった業務へ振り分けることも可能です。
【関連記事】
全数検査とは?抜き取り検査との違いやメリット、活用される場面、導入時のポイントなどを解説
デジタルトレーサビリティを高められる
目視検査では合否判定のみを記録していると、「どのような状態だったのか」「どこに異常があったのか」といった情報を後から確認することが難しい場合があります。
自動外観検査では、システムの構成によって、撮影した画像や測定値、判定結果などをデジタルデータとして保存できます。製造日時や製品番号、ロットなどの情報とひも付ければ、「いつ、どの製品を、どのような結果で判定したのか」を追跡しやすくなります。
蓄積した検査データは、不良発生時の原因究明だけでなく、発生傾向の分析や製造条件の改善にも活用可能です。検査を単なる合否判定で終わらせず、継続的な品質改善につなげられる点も、外観検査をデジタル化するメリットと言えるでしょう。
溶接ビードの外観検査を自動化する際のポイント
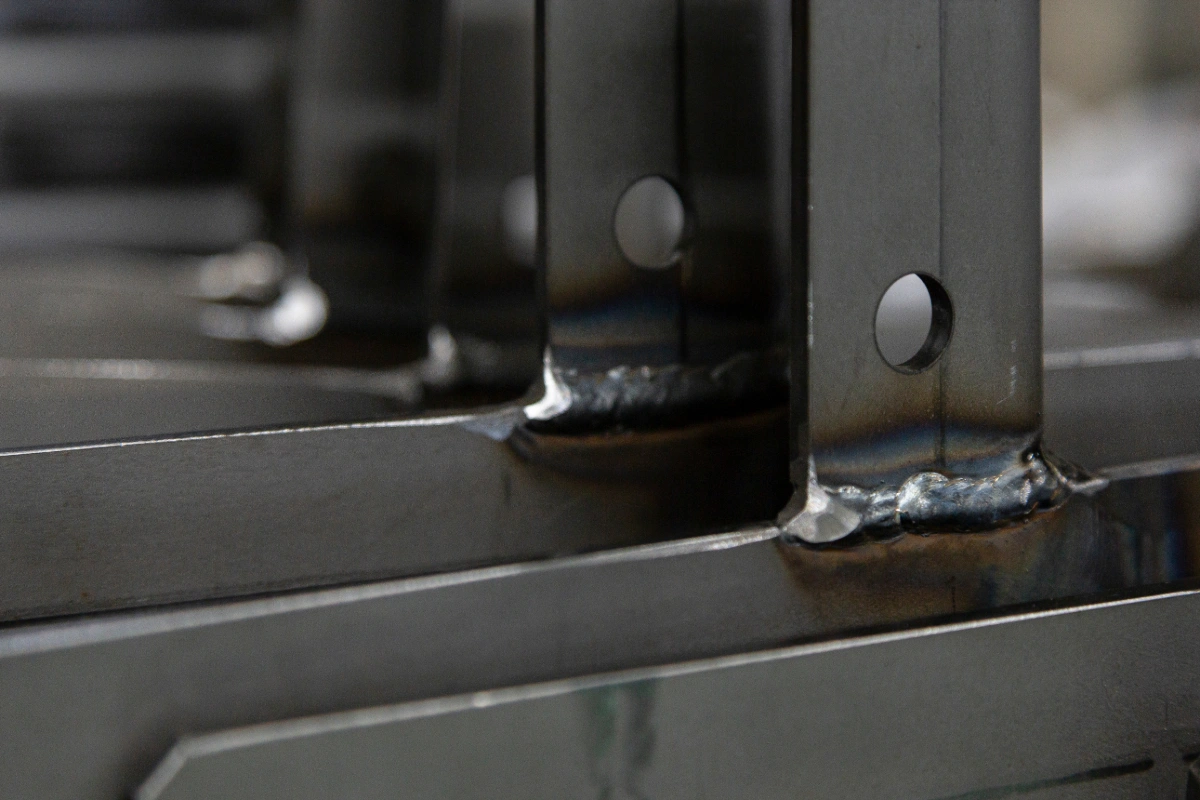
溶接ビードの外観検査を自動化するには、AIやカメラなどの検査装置を導入するだけでなく、自社の検査工程に合わせた仕組みを構築する必要があります。
現在の検査工程や判定基準が曖昧なまま自動化を進めると、期待した検査精度を得られなかったり、既存の製造ラインへうまく組み込めなかったりする恐れがあります。導入前には、以下のポイントを整理しておきましょう。
検査対象部位を決めておく
まずは、溶接ビードのどこを検査し、どのような欠陥や形状を検出したいのかを明確にします。
例えば、表面の割れやピットなどを検出したい場合と、ビード幅や余盛り高さを計測したい場合では、必要となるカメラやセンサー、撮像方法などが異なります。また、製品の形状によっては溶接部に死角が生じ、1台のカメラでは必要な範囲を撮影できないケースもあります。
そのため、「何を検査するか」だけでなく、「どの位置を、どの方向から、どの範囲まで確認するか」を具体的に整理することが重要です。対象を明確にしておけば、必要な機器や撮像条件を検討しやすくなります。
既存判定基準をデジタル化する
自動外観検査では、人が経験的に判断していた良品・不良品の違いを、システムで判定できる形に置き換える必要があります。
例えば、「ビード幅が一定の範囲に収まっている」「対象となる欠陥がない」など、現在の検査項目や許容範囲を整理します。目視検査で「見た目に問題がなければ合格」といった感覚的な判断をしている場合は、熟練検査員へのヒアリングや過去の良品・不良品の確認を通じて、判定条件を明確にする作業が必要です。
また、AIを利用する場合でも、良品・不良品の定義が不要になるわけではありません。どの状態を不良と判断するのかを整理したうえで、実際の製品を使って検証し、現場で求められる検査精度を満たせるか確認することが重要です。
設置環境・タクトタイムを確認する
自動外観検査の精度や運用性は、検査装置そのものの性能だけでなく、製造現場の環境にも左右されます。
特に画像を利用する外観検査では、周囲の照明や外光、溶接部の光沢、カメラとワークの位置関係などによって画像の見え方が変化します。また、振動や粉じん、熱などが発生する現場では、それらを考慮した機器選定や設置方法も必要です。
あわせて確認したいのがタクトタイムです。撮像から画像処理、判定、結果の出力までを既存の生産サイクル内で完了できなければ、検査工程がボトルネックになるリスクがあります。
そのため、実際の製造環境やワークを用いて事前に検証し、必要な検査精度と処理速度を両立できるか確認したうえで、自社の製造ラインに適した検査システムを構築しましょう。
まとめ:溶接の外観検査は基準の明確化と自動化で効率と品質を両立できる
溶接ビードの外観検査では、表面に現れる欠陥やビードの形状・寸法などを確認します。安定した品質を確保するには、適用される規格や設計図面、仕様書などをもとに、検査項目や合否判定の基準を明確にすることが重要です。
また、画像処理やAIを活用して外観検査を自動化すれば、判定のばらつきを抑えながら、検査工程の効率化や全数検査にもつなげられます。検査対象や製造環境に合わせて、自社に適した検査体制を構築しましょう。
SAIASでは、現場課題の整理からAI外観検査システムの提案、導入後の運用まで一貫してサポートしています。「溶接ビードの検査を自動化したい」「目視検査のばらつきを改善したい」といった課題をお持ちの場合は、ぜひお気軽にお問い合わせください。