凹凸検査に適した照明とは?
欠陥の種類やワークに合わせた選び方を詳しく解説
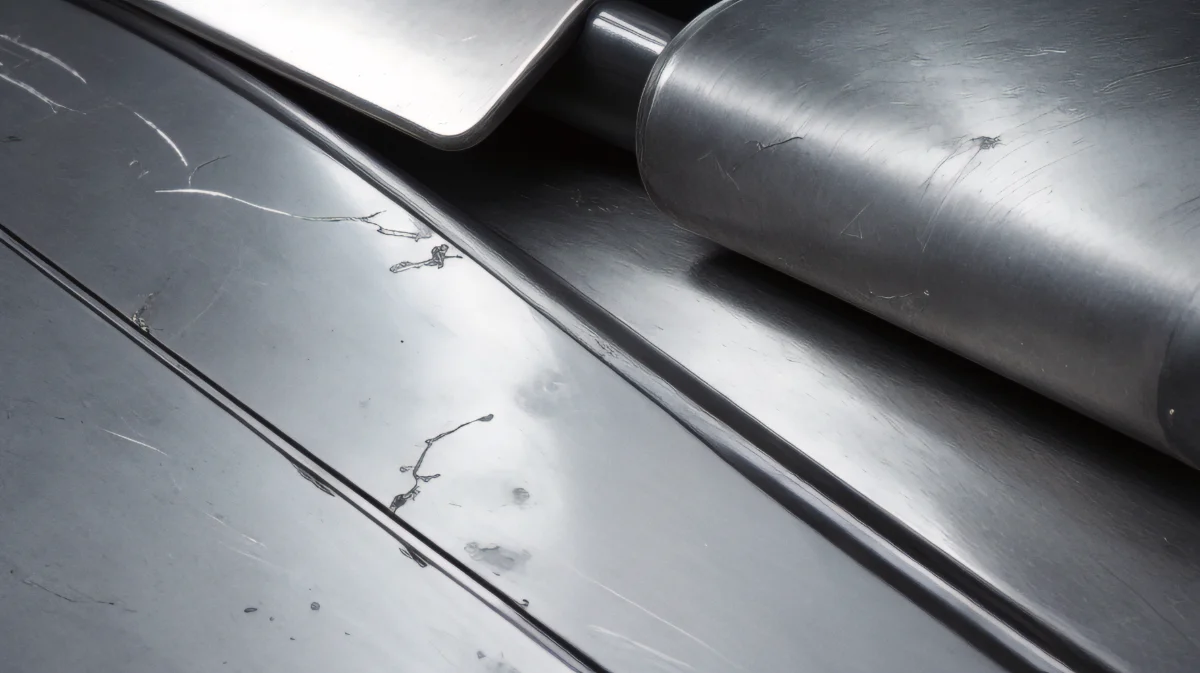
凹凸検査では、表面キズや打痕、へこみ、突起、ヒケなどの検出精度が、照明の種類や角度、明るさによって大きく変わります。特に正常面との色差が小さい凹凸欠陥は、照明条件が適切でなければ、カメラの性能が高くても見逃しや過検出につながりかねません。
凹凸検査に用いる照明は、検出したい欠陥の特徴と、ワークの材質・形状・光沢に合わせて選ぶことが重要です。本記事では、凹凸欠陥の検査基礎知識や、代表的な照明方式、光の当て方、画像検査システムを選ぶ際のポイントを解説します。
目次
凹凸欠陥とは
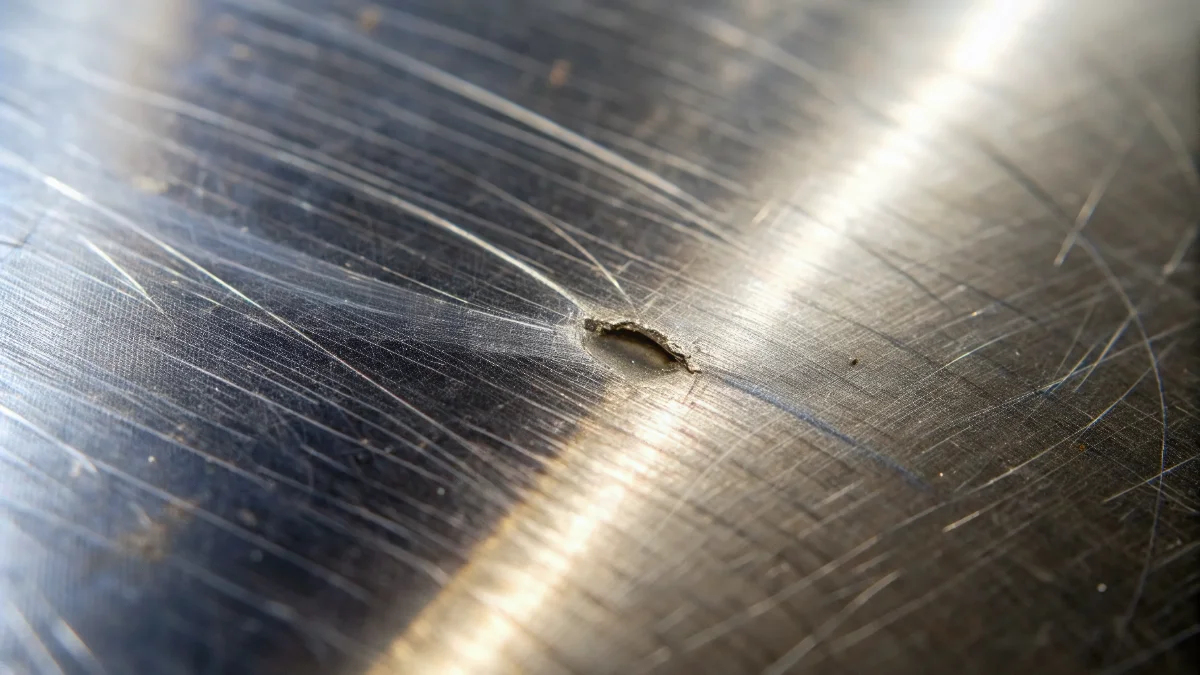
凹凸欠陥とは、製品や部品の表面に、本来はない盛り上がりやくぼみが生じている状態です。凹凸欠陥は外観品質を損なうだけでなく、発生箇所や程度によっては、部品同士の組み付けや製品の強度、気密性などに影響するリスクもあります。
凹凸の形状や発生原因は、ワークの材質や製造工程によってさまざまです。微細な凹凸は周囲との色差が小さく、通常の照明下では見つけにくい場合があります。凹凸検査で安定して検出するには、欠陥の特徴やワークの表面状態を踏まえて、適切な検査条件を設定しなければなりません。
凹凸検査で見られる主な欠陥の種類
凹凸欠陥の代表的なものには、以下が挙げられます。
|
ここでは、凹凸検査で見られる主な欠陥の種類を解説します。
表面キズ
表面キズとは、製品の加工や搬送、組み立てなどの工程で、ワーク表面に生じる線状または面状の損傷です。擦りキズや引っかきキズ、切削キズなどがあり、浅いキズでも光沢の変化や細かな溝として現れることがあります。
とくに、金属や樹脂などの光沢があるワークでは、表面からの反射光にキズが埋もれ、正面から見ただけでは判別しにくいケースも少なくありません。検出の際は照明の角度を調整し、キズ部分と正常面の反射差を強調する必要があります。
打痕
打痕とは、ワークに工具やほかの部品などが衝突し、表面に局所的なくぼみが生じた欠陥です。加工中の接触や搬送時の落下、部品同士の衝突などによって発生します。
打痕が浅い場合は周囲との高低差が小さく、ワークの模様や反射に紛れて見落とされるおそれがあります。
へこみ
へこみとは、外部から圧力や衝撃が加わり、ワーク表面の一部が周囲より低く変形した状態です。打痕に対して、へこみは比較的広い範囲に緩やかな変形として現れることがあります。
浅く広がるへこみは境界が不明瞭になりやすく、正面から均一に照らすと正常面との違いを捉えにくくなります。照明の方向や撮像角度を工夫し、反射光の変化として可視化することが検出のポイントです。
突起
突起とは、ワーク表面の一部が周囲よりも盛り上がっている欠陥です。加工時に生じるバリや異物の付着、塗装の盛り上がり、成形不良などが原因として挙げられます。
微細な突起は輪郭が目立ちにくいため、低い角度から光を当てて突起の影を発生させることで、位置や形状を判別しやすくなります。
ヒケ
ヒケとは、樹脂や金属の成形品において、材料が冷えて収縮する際に表面が内側へ引かれ、くぼみが生じる成形不良です。肉厚部分やリブ、ボスの裏側など、内部に熱が残りやすい箇所に発生する傾向があります。
ヒケは緩やかな凹みとして現れることが多く、通常の照明では正常面との境界が不鮮明になりがちです。ワーク表面のわずかな傾きによる反射の変化を捉えられるよう、照明方式や照射角度を調整する必要があります。
凹凸検査で照明選定が重要な理由
凹凸検査では、照明によって生じる影や反射の違いを利用して、正常面と欠陥を判別します。検出精度は光の当て方やワークの特性に左右されるため、適切な照明の選定が欠かせません。
ここでは、凹凸検査で照明選定が重要な理由について解説します。
正常面と凹凸部分のコントラストを高めるため
微細なへこみや突起は、正常面との色の違いがほとんどなく、そのままではカメラで捉えにくい欠陥です。斜めから光を当てて影を作る、正反射を利用して明暗差を生じさせるなど、欠陥に適した照明条件を設定することで、正常面とのコントラストを高められます。
ワークの材質や形状によって光の見え方が変わるため
同じ照明を使用しても、金属や樹脂、ガラスといった材質や、表面の光沢、形状によって反射や影の現れ方は異なります。照明がワークに適していないと、ハレーションによる見逃しや、加工模様を欠陥と判定する過検出が起こりかねません。安定した検査には、欠陥とワークの特性に合わせた照明選定が必要です。
凹凸欠陥の検査方法:目視検査と画像検査
凹凸欠陥を検出する方法は、検査員が製品を確認する「目視検査」と、カメラや画像処理技術を用いる「画像検査」に分けられます。
ここでは、目視検査と画像検査の特徴を解説します。それぞれの特徴を理解し、欠陥の種類や生産量、求められる検査精度に応じて適切な方法を選びましょう。
目視検査の特徴と限界
目視検査では、検査員がワークの角度や照明の当て方を変えながら、表面に生じた影や反射の違いを確認します。複雑な形状の製品や、発生位置・形状が一定でない欠陥にも柔軟に対応できる点が特徴です。
一方、判定結果は検査員の経験や視力、体調、集中力に左右されます。長時間の検査では疲労による見逃しが起こりやすく、検査員ごとに良品・不良品の判断が異なる可能性も否定できません。
また、ワークの向きや照明条件を手作業で調整する場合、検査時間が長くなりやすいため、大量生産ラインでの全数検査には負担がかかります。
検査精度を安定させるには、限度見本や判定基準を明確にするとともに、照明の明るさや配置、ワークとの距離などの検査条件を統一する必要があります。
画像検査の特徴とメリット
画像検査とは、カメラで撮影した画像を処理し、表面キズや打痕、へこみ、突起などの凹凸欠陥を検出する方法です。あらかじめ設定した基準に沿って判定するため、検査員の熟練度や体調に左右されにくく、検査品質を一定に保ちやすくなります。
生産ラインに組み込めば、製品を連続して撮像・判定できるため、全数検査の効率化や省人化にもつながります。検査画像や判定結果を保存することで、不良の発生傾向の分析や、原因を特定する際のトレーサビリティにも活用できるでしょう。
ただし、画像検査ではカメラに欠陥が写っていなければ、画像処理による判定はできません。安定した検出を実現するには、検査対象に適したカメラやレンズを選ぶだけでなく、凹凸と正常面の違いを明確にできる照明方式と撮像条件を設計することが重要です。
凹凸検査に適した照明方式
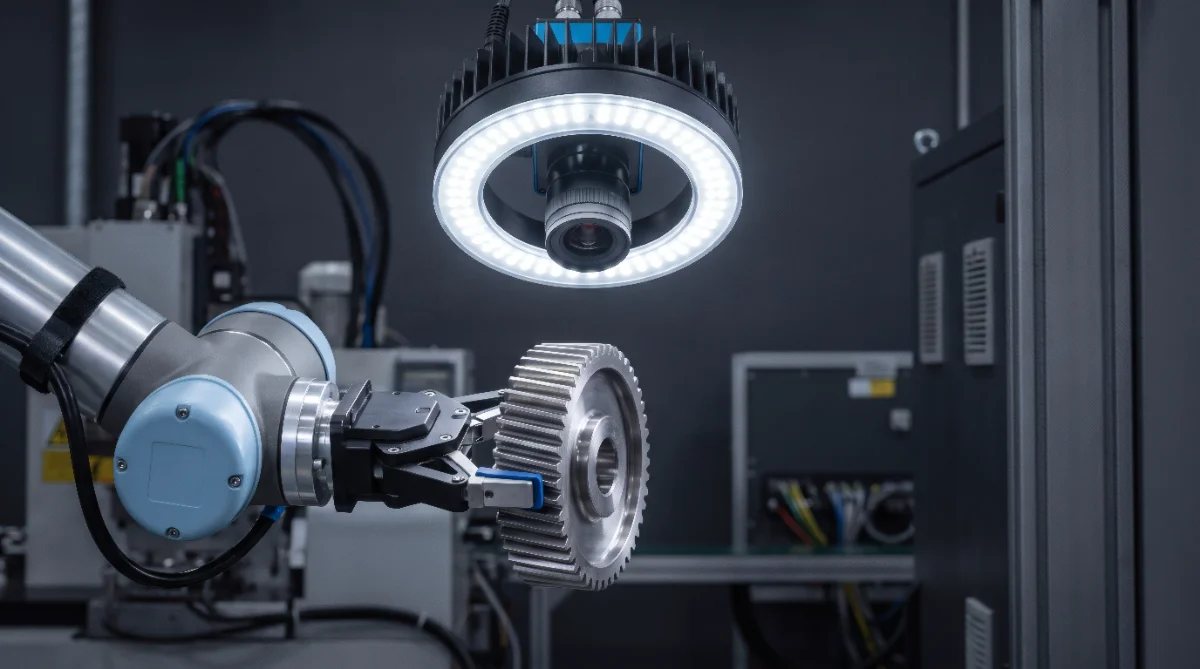
凹凸検査に用いる代表的な照明方式には、主に以下の4種類があります。
|
照明ごとに光の方向や拡散の仕方が異なるため、検出したい欠陥の形状やワークの材質、表面状態に合わせて選定することが重要です。
| 照明方式 | 適したワーク・欠陥 | 注意点 |
|---|---|---|
| 同軸落射照明 | 平坦で光沢のあるワーク、微細なキズ・打痕・へこみ | 曲面や立体物では照明ムラが生じやすい |
| ドーム照明 | 曲面や光沢のあるワーク、広範囲の外観検査 | 影が弱く、微細な凹凸を強調しにくい場合がある |
| バー照明・低角度照明 | 表面キズ・打痕・へこみ・突起 | 光と平行な欠陥は捉えにくい場合がある |
| リング照明 | 小型・円形部品、方向が一定でないキズや凹凸 | 照射角度が高いと凹凸の影が弱くなる |
ただし、照明方式だけで検出精度が決まるわけではありません。同じ方式でも、ワークとの距離や照射角度、光量、発光色、拡散板の有無によって撮像結果は変化します。
候補となる照明を実際のワークに当て、良品と不良品の違いが安定して現れる条件を確認したうえで選定することが大切です。
凹凸を検出する照明の当て方・配置のコツ
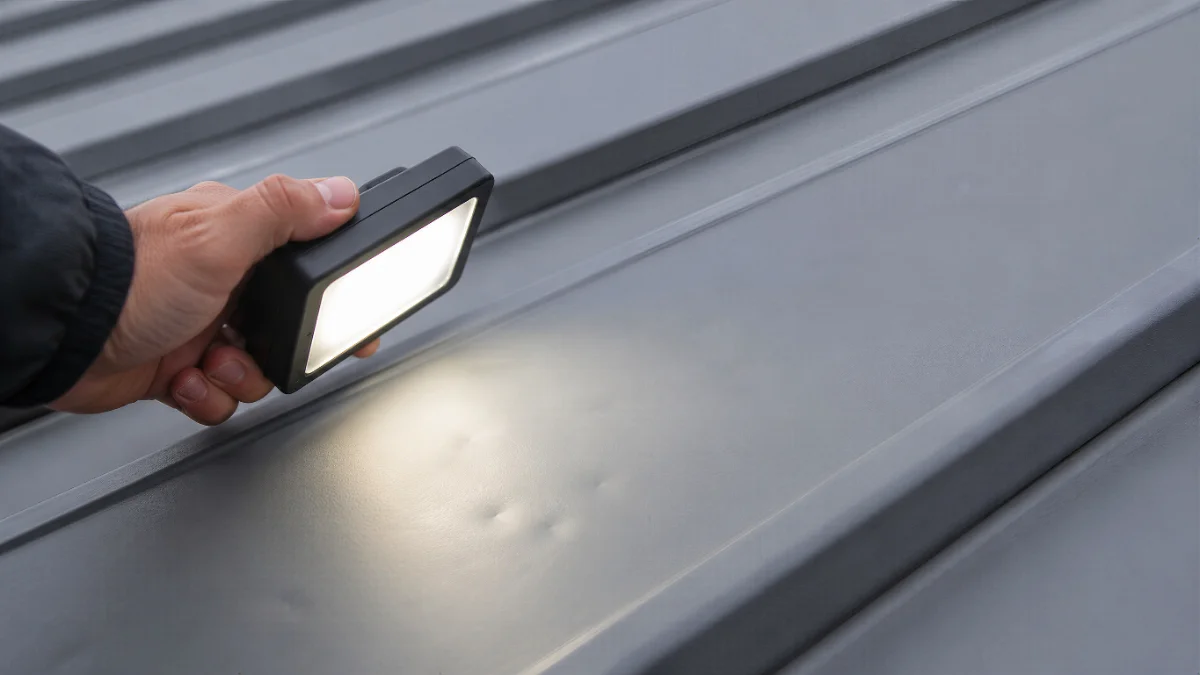
凹凸検査の精度は、照明の種類だけでなく、ワークに対する角度や距離、カメラとの位置関係にも左右されます。欠陥の向きやワークの位置が変わっても良品と不良品を区別できるよう、実際のサンプルを使って配置を調整しましょう。
影を作って凹凸を強調する
へこみや突起などを検出する場合は、ワークの斜め方向から光を当てる方法が有効です。正常面には均一に光が当たる一方、凹凸部分には明るい箇所と暗い影が生じるため、周囲との高低差を画像上の濃淡として捉えやすくなります。
照射角度を低くするほど小さな凹凸にも影が生じやすくなりますが、ワークの輪郭や加工模様による不要な影も強調される可能性があります。照明とワークの距離や角度を少しずつ調整し、検出対象だけを際立たせられる配置を探しましょう。
また、キズや凹凸の向きと照射方向が平行になると、十分な影ができない場合があります。凹凸欠陥の発生方向が一定でない場合は、照明を複数方向に配置するか、低角度のリング照明を使用する方法が効果的です。
反射・ハレーションを抑える
金属や光沢のある樹脂に強い光を当てると、反射光がカメラに直接入り、画像の一部が白く飛ぶハレーションが発生することがあります。ハレーションが欠陥部分と重なると、キズや凹凸が埋もれて検出できません。
反射を抑えるには、照明やカメラの角度を調整し、正反射光がカメラへ直接入らない配置にします。光を広げる拡散板や、反射を抑制する偏光フィルターを使用する方法も有効です。曲面や複雑な形状のワークでは、拡散光を多方向から当てるドーム照明も選択肢となります。
ただし、凹凸検査では反射を完全に取り除くのではなく、欠陥による反射の変化を利用する場合もあります。正常面の明るさを一定に保ちながら、欠陥部分にのみ明暗差が現れる状態を目指して調整しましょう。
凹凸検査を自動化する画像検査システムの選び方
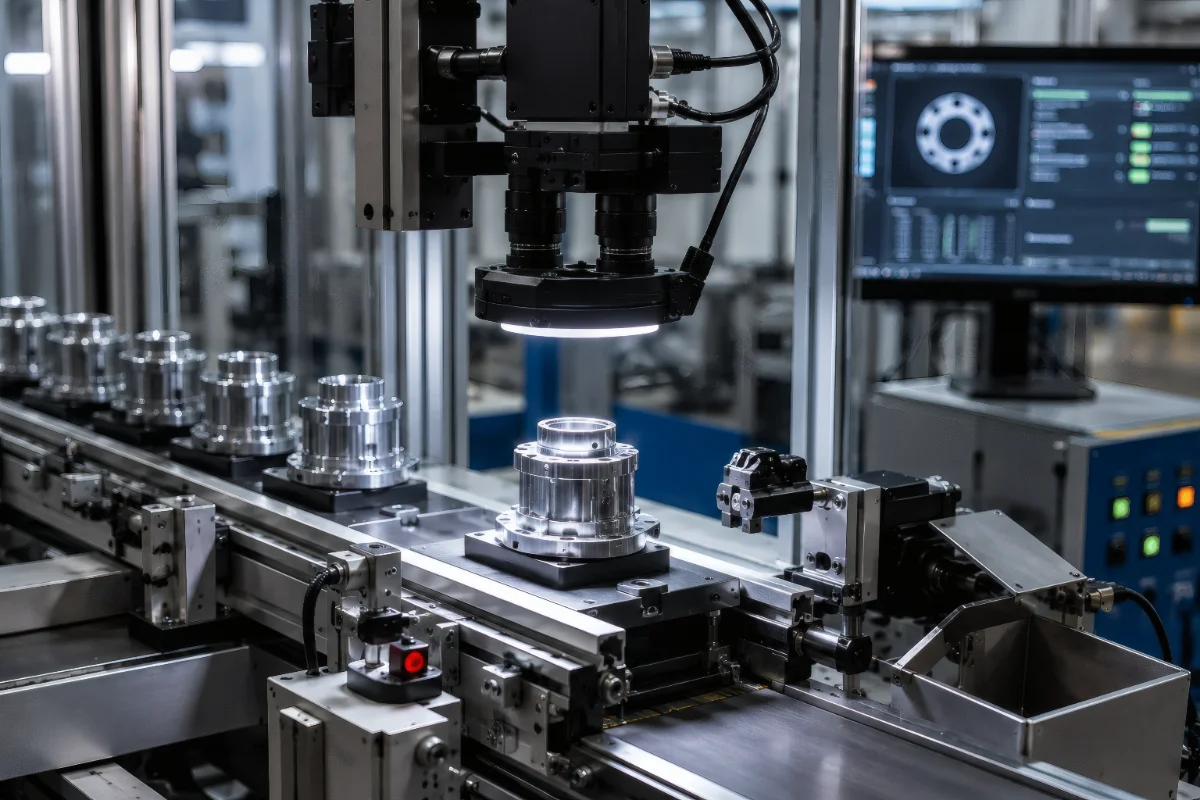
凹凸検査を自動化する際は、カメラの画素数や処理速度だけでなく、検出したい欠陥の特徴やワークの状態、生産ラインの条件を踏まえて画像検査システムを選ぶ必要があります。
導入前には良品・不良品のサンプルを使った撮像テストを行い、見逃しと過検出の双方を検証します。主な選定ポイントは、以下のとおりです。
検出したい欠陥の種類・サイズで選ぶ
まずは、検出対象となる表面キズや打痕、へこみ、突起、ヒケについて、最小サイズや深さ、発生位置などを明確にします。細く浅いキズと、広範囲に生じる緩やかなヒケでは、適した照明やカメラ、画像処理の方法が異なるためです。
微細な欠陥を検出する場合は、必要な検査範囲を撮像したときに欠陥を十分な画素数で捉えられるカメラとレンズを選びます。一方、凹凸の有無だけでなく高さや深さを測定したい場合は、2次元画像による明暗判定ではなく、3次元計測に対応したシステムが必要になることもあります。
システムの性能を適切に評価できるよう、良品として許容する範囲と不良の境界を、数値や限度見本で定めておきましょう。
ワークの材質・形状のばらつきで選ぶ
金属や光沢樹脂、ガラスなどは反射しやすく、ワークの傾きや位置が少し変わるだけでも画像の明るさが変化します。また、曲面や段差のあるワークでは、照明が届きにくい箇所や死角が生じる可能性があります。
そのため、ワークの材質や表面処理、色、形状に合わせて、照明方式やカメラの配置を変更できるシステムが適しています。一方向から表面全体を撮像できないときは、複数台のカメラや照明を組み合わせる方法も有効です。
製品ごとに位置や向きがばらつく場合は、位置補正機能や対象物を固定する治具の使用も検討しましょう。品種切り替えが多い生産ラインでは、品種ごとの検査条件を登録・呼び出しできる機能があれば、設定変更の手間やミスを抑えられます。
生産ラインのタクトタイム・検査数で選ぶ
生産ラインへ画像検査システムを導入する場合は、ワークの搬送速度や1分当たりの検査数に対応できる処理性能が必要です。撮像から画像処理、合否判定、不良品の排出までにかかる時間を確認し、既存ラインのタクトタイムを超えない構成を選びます。
高速で移動するワークを撮像する場合は、画像のブレを抑えるため、短い露光時間でも十分な光量を確保できる照明やストロボ照明が必要です。連続撮像では画像データの転送・保存にかかる時間も考慮しなければなりません。
あわせて、検査結果の記録や不良画像の保存、上位システムとの連携、不良品の排出機構なども確認します。将来的な増産や検査項目の追加を見据え、処理能力や機器構成を拡張できるかも確認しておくと安心です。
SAICLEで実現する凹凸検査の自動化
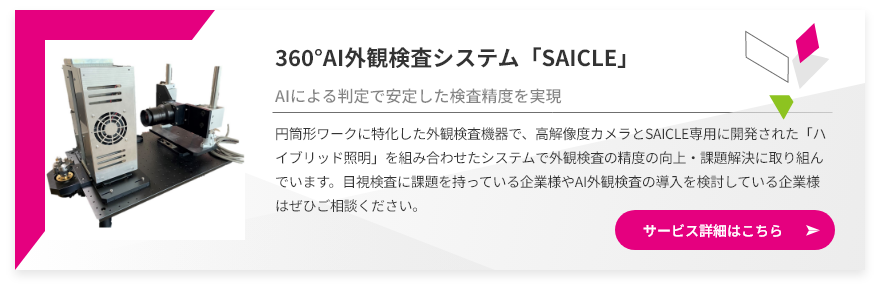
「SAICLE(サイクル)」は、ドリルやロッド、ボルト、ねじ類など、円筒形ワークに特化した360°AI外観検査システムです。ワークを回転させながら高解像度のラインカメラで撮像し、円筒面を平面に展開したような画像を生成します。金属だけでなく、樹脂やゴムなどの検査にも対応可能です。
SAICLEには、高角度照明・同軸照明・側方照明を組み合わせて照射できる専用の「ハイブリッド照明」が搭載されています。平坦な部分と凹凸部分のコントラストを高められるため、単一の照明では捉えにくい表面キズや打痕、へこみ、突起なども検出しやすくなります。
なお、撮像した画像はAIが判定し、検査結果と不良種別を自動で表示します。検査員の経験や感覚に左右されにくく、判定基準の統一や検査精度の安定化につながる点も特徴です。カメラや照明、検査ソフトなどがワンパッケージになっているため、円筒形ワークの凹凸検査を効率的に自動化できます。
まとめ:凹凸検査は欠陥とワークに合わせた照明選定が鍵
凹凸検査では、欠陥の形状やワークの材質・表面状態に合わせて、照明方式と配置を決めることが検出精度を左右します。検査時の照明の特性を理解し、良品と不良品を安定して区別できる撮像条件を構築しましょう。
SAICLEは、高解像度のラインカメラと専用のハイブリッド照明、AI判定を組み合わせ、円筒形ワークの表面を360°検査できるシステムです。「目視による判定のばらつきを抑えたい」「円筒形ワークの凹凸検査を自動化したい」とお考えの場合は、ぜひお気軽にお問い合わせください。